CHONGQING · B2B OEM MANUFACTURING

重庆注塑加工与
塑胶制品制造

注塑加工 超声波焊接 高频感应焊接(诱导焊) 烫金 总成装配

面向有稳定批量需求的企业客户,提供注塑成型、密封焊接、总成装配到质量检测的一站式制造服务,技术团队擅长攻坚高难度注塑件。

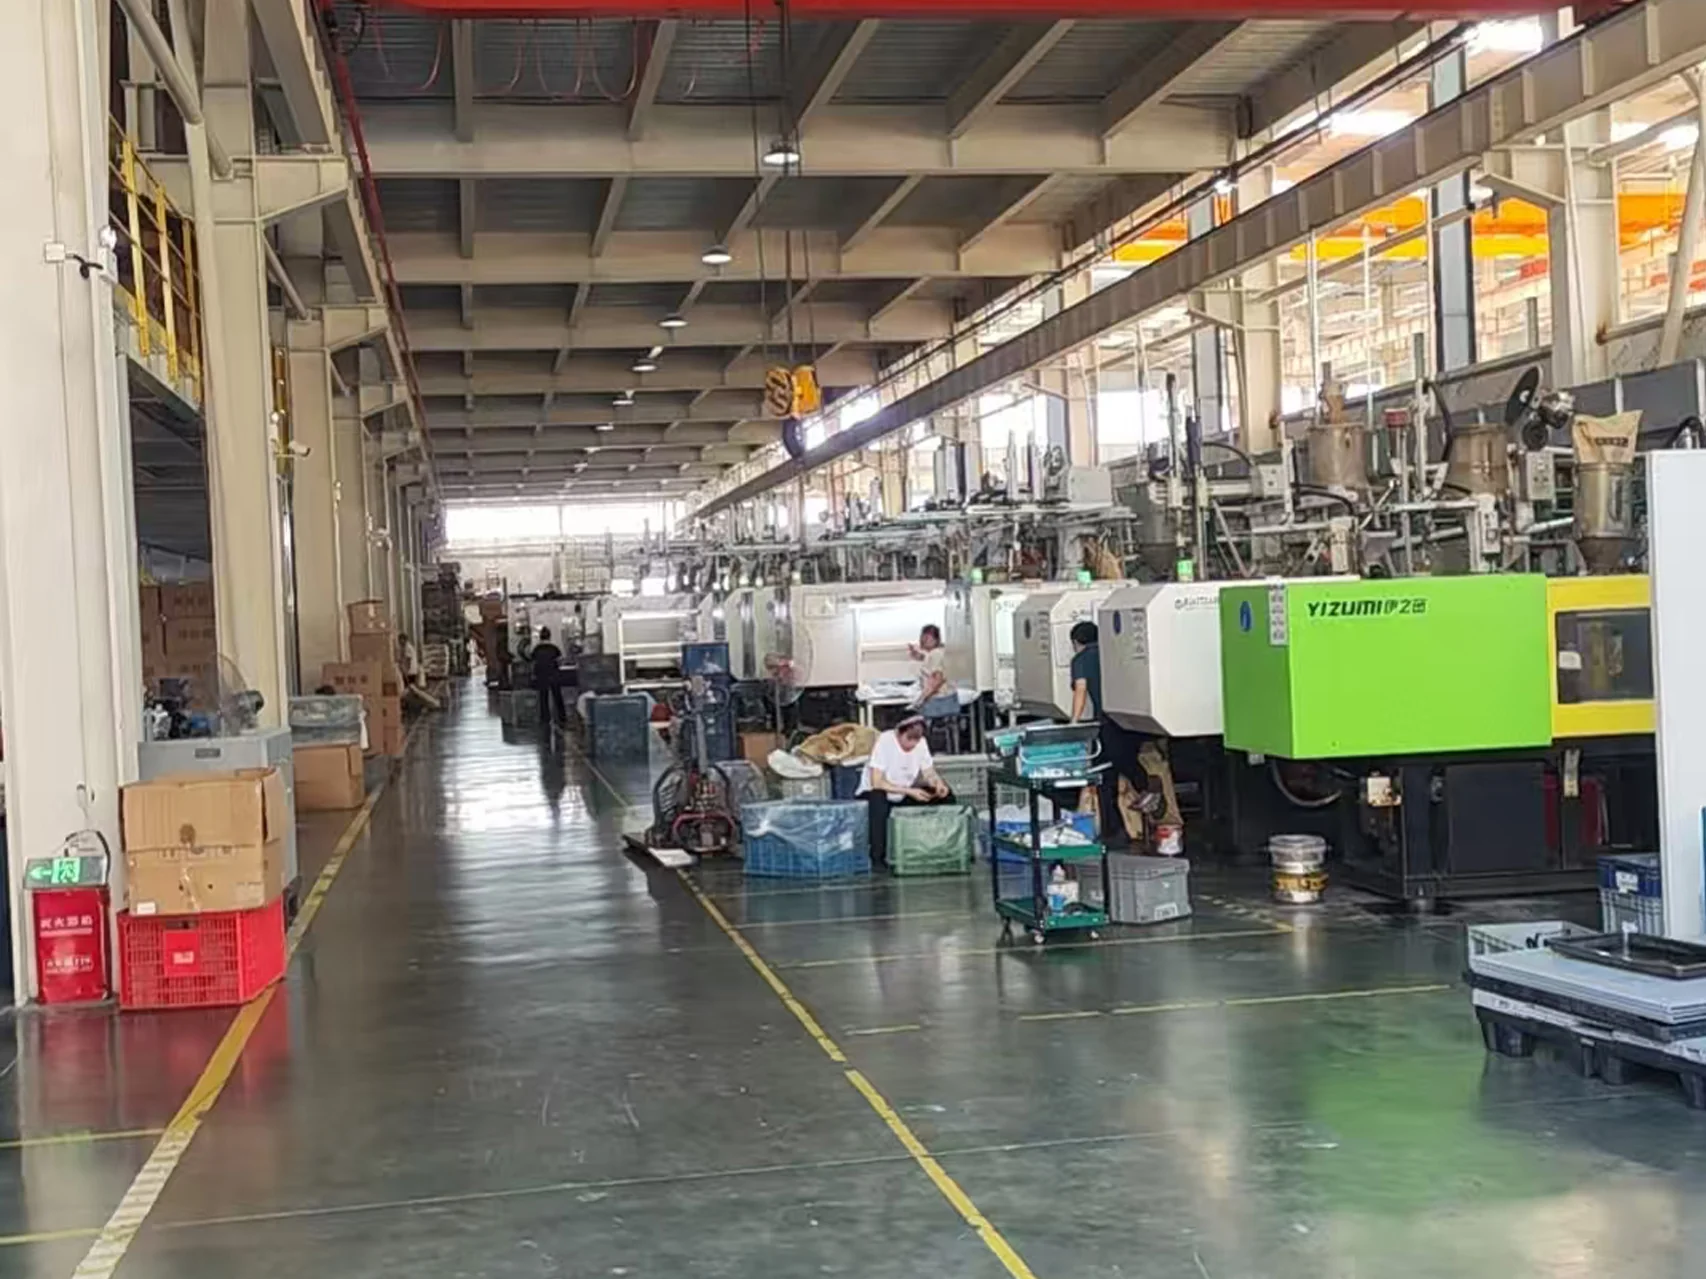
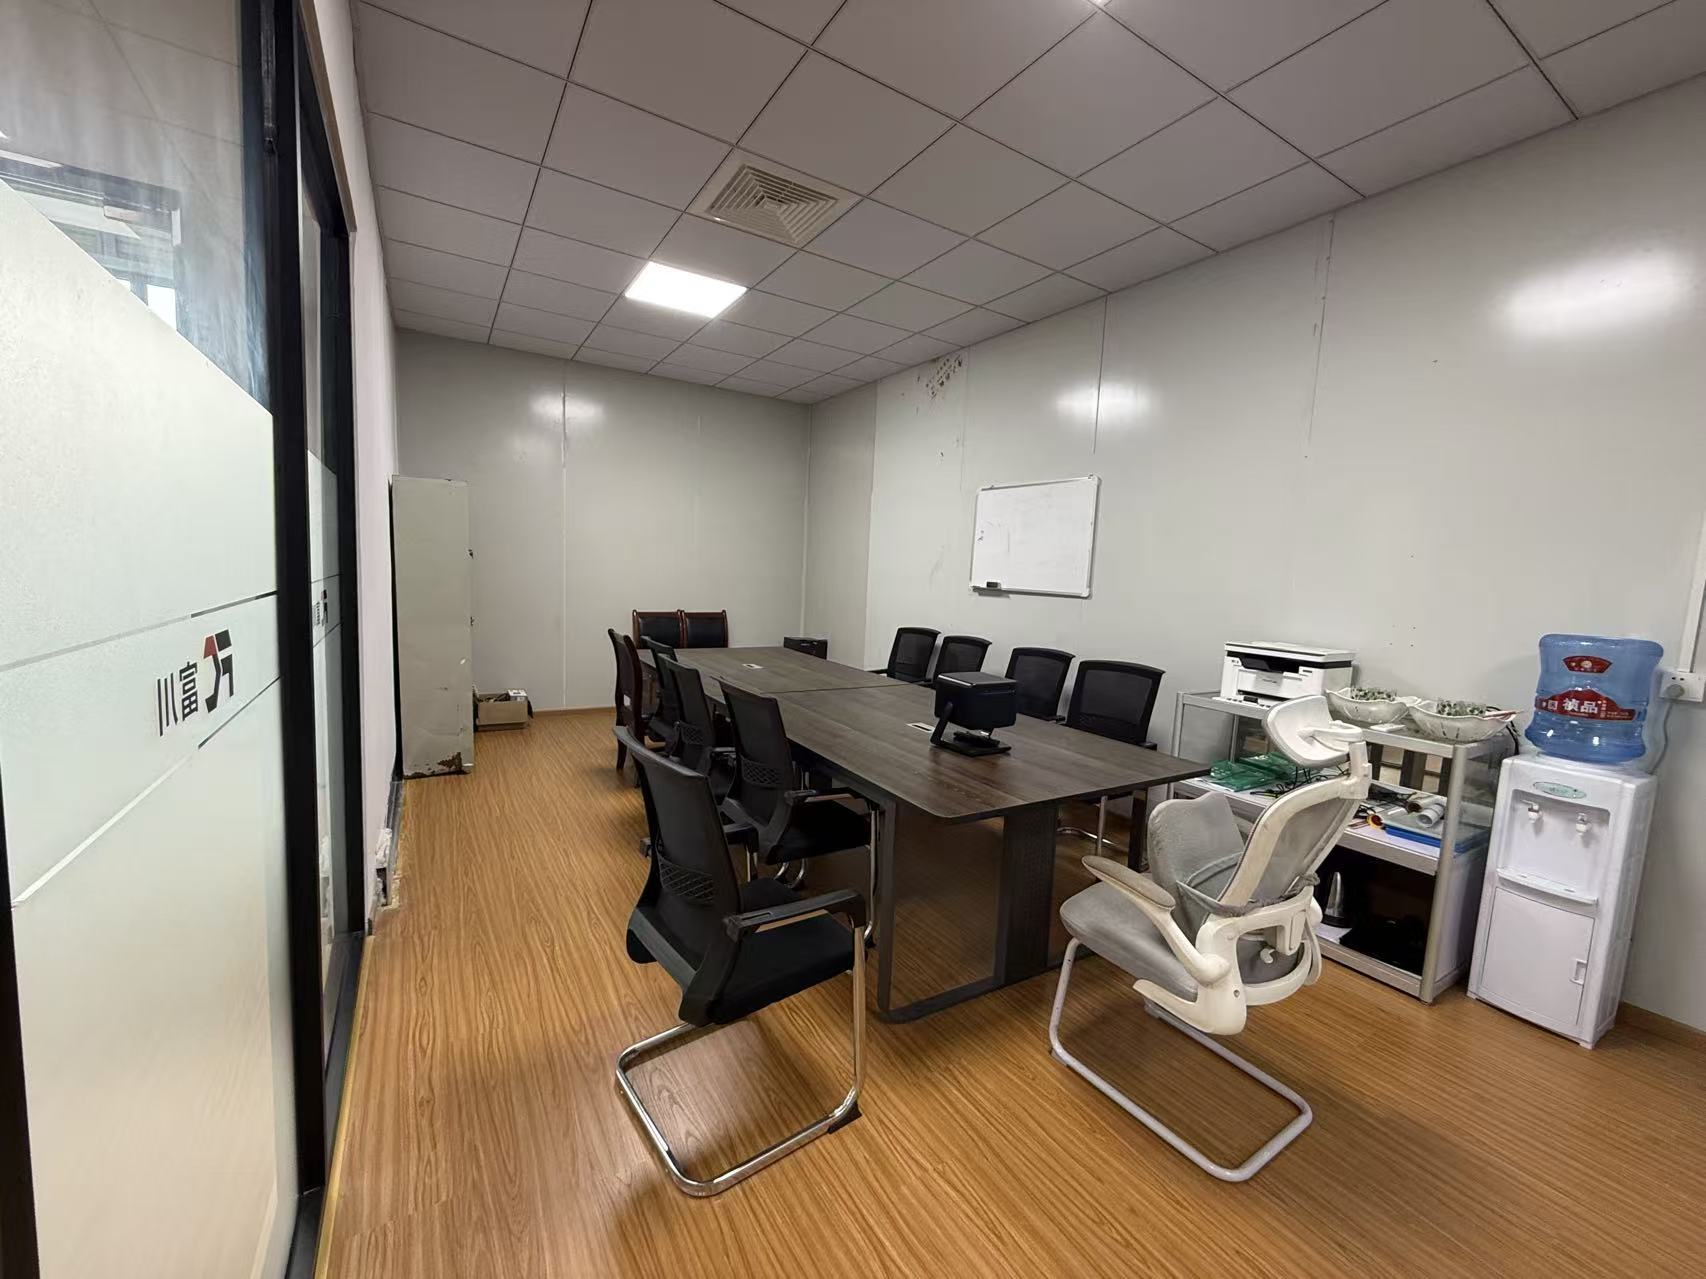
重庆富川塑胶制品有限公司注塑生产车间与设备
工厂实景 重庆渝北区注塑生产车间

17台海天注塑机

90T–1000T锁模力范围

ISO 9001:2015质量管理体系

多维检测尺寸 · 外观 · 性能

MANUFACTURING

制造能力,不只是一张设备清单

从工艺评估、模具与原料管理,到批量生产、装配、检测和交付,把客户真正关心的制造环节说清楚。

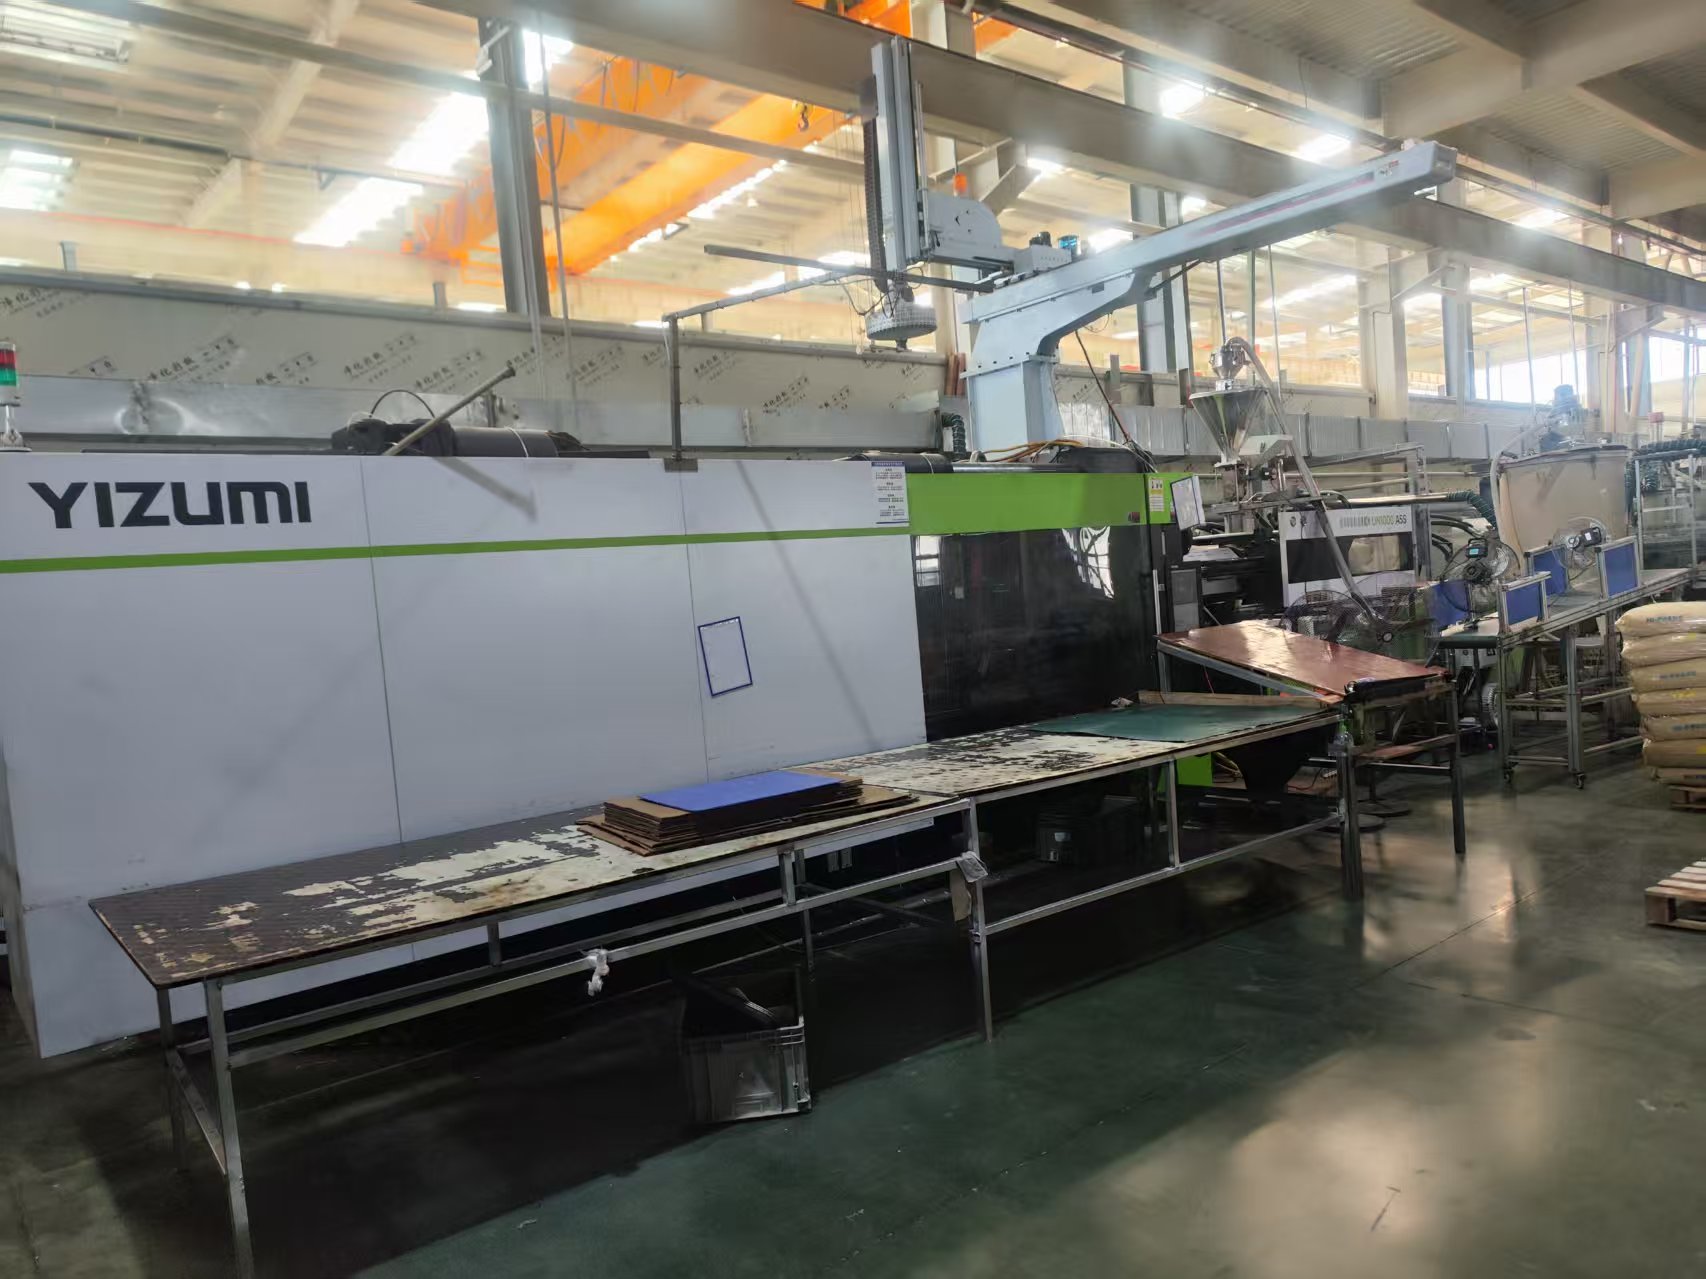
注塑成型现场实景

注塑成型

17台统一海天品牌注塑机,锁模力覆盖90T–1000T,设备一致性好、生产稳定,面向连续批量制造需求。

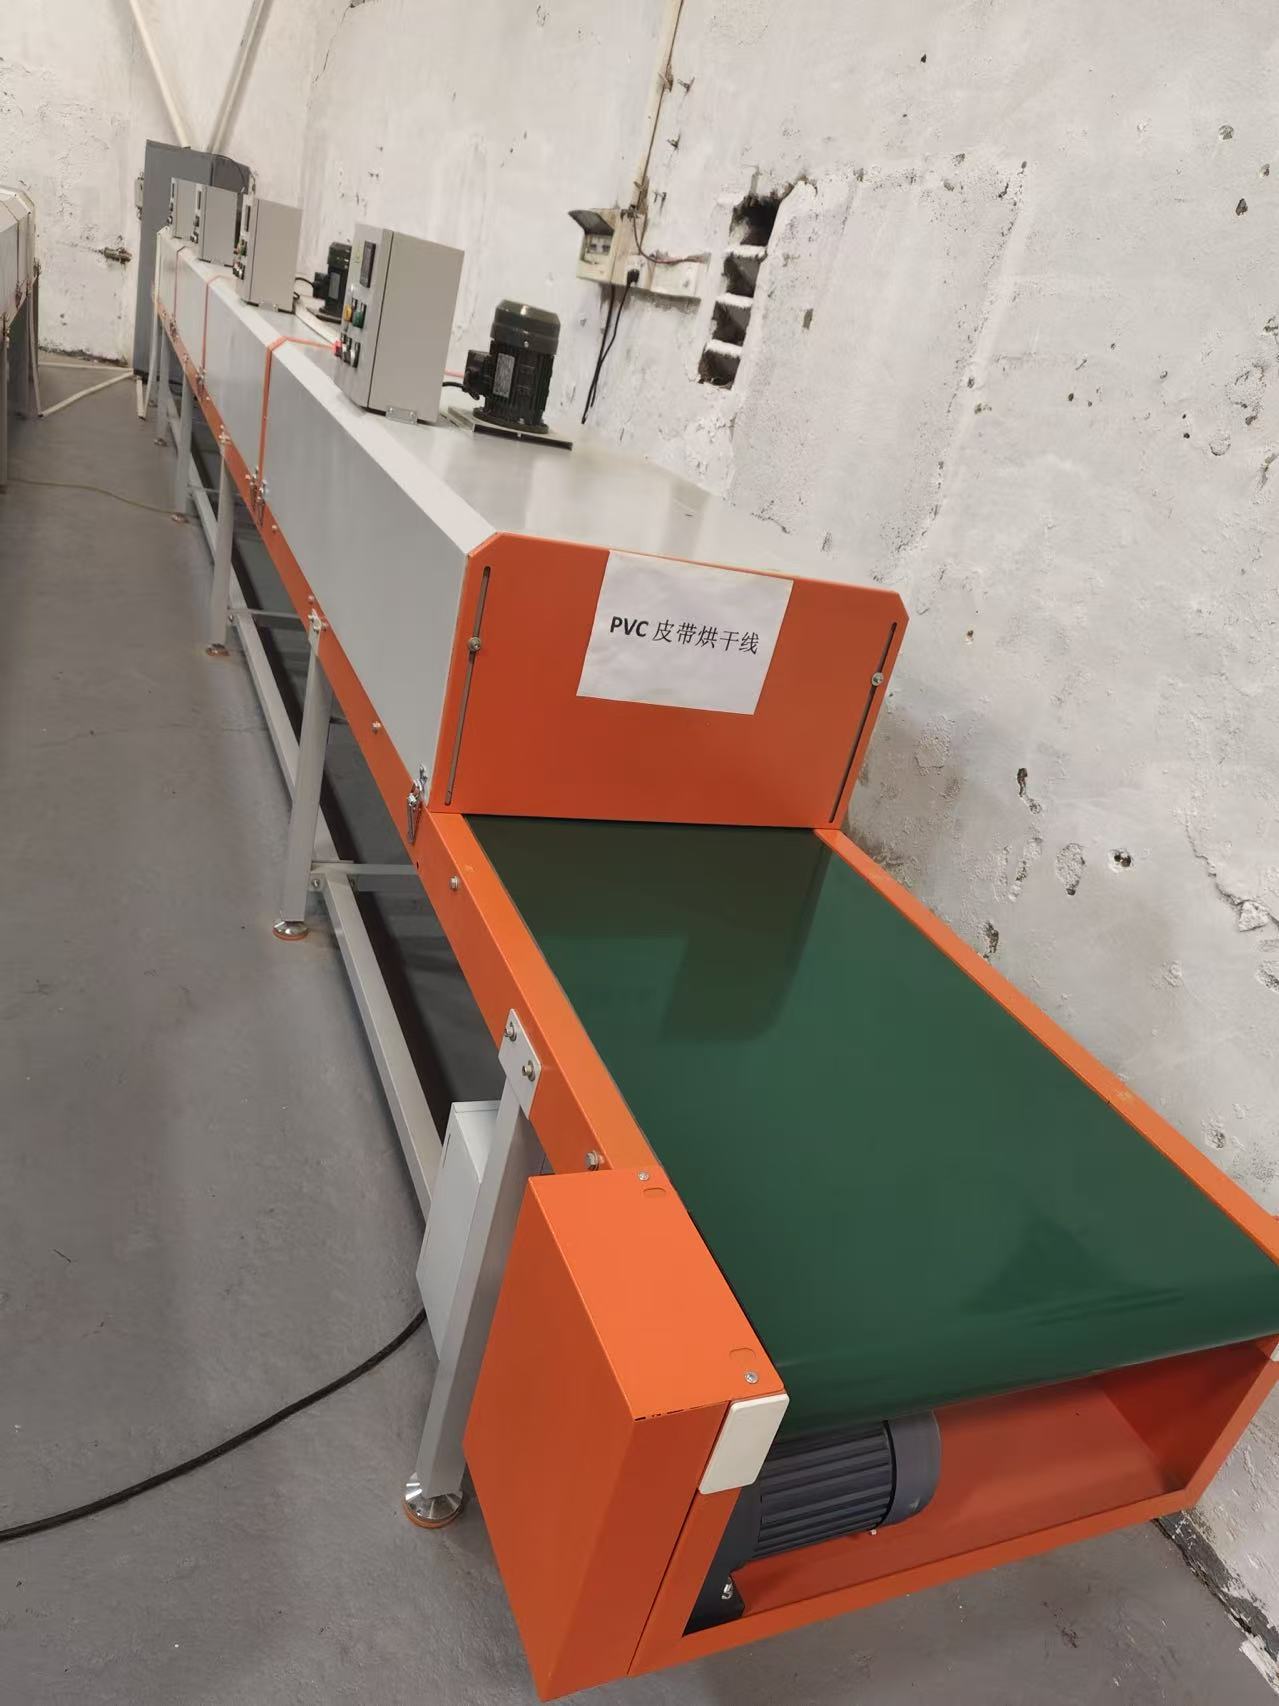
焊接与后处理现场实景

焊接与后处理

支持超声波焊接、高频感应焊接(诱导焊),配水密气密工装与检测设备;可做丝印、烫金及总成装配(打螺丝、贴泡棉、涂胶水)。

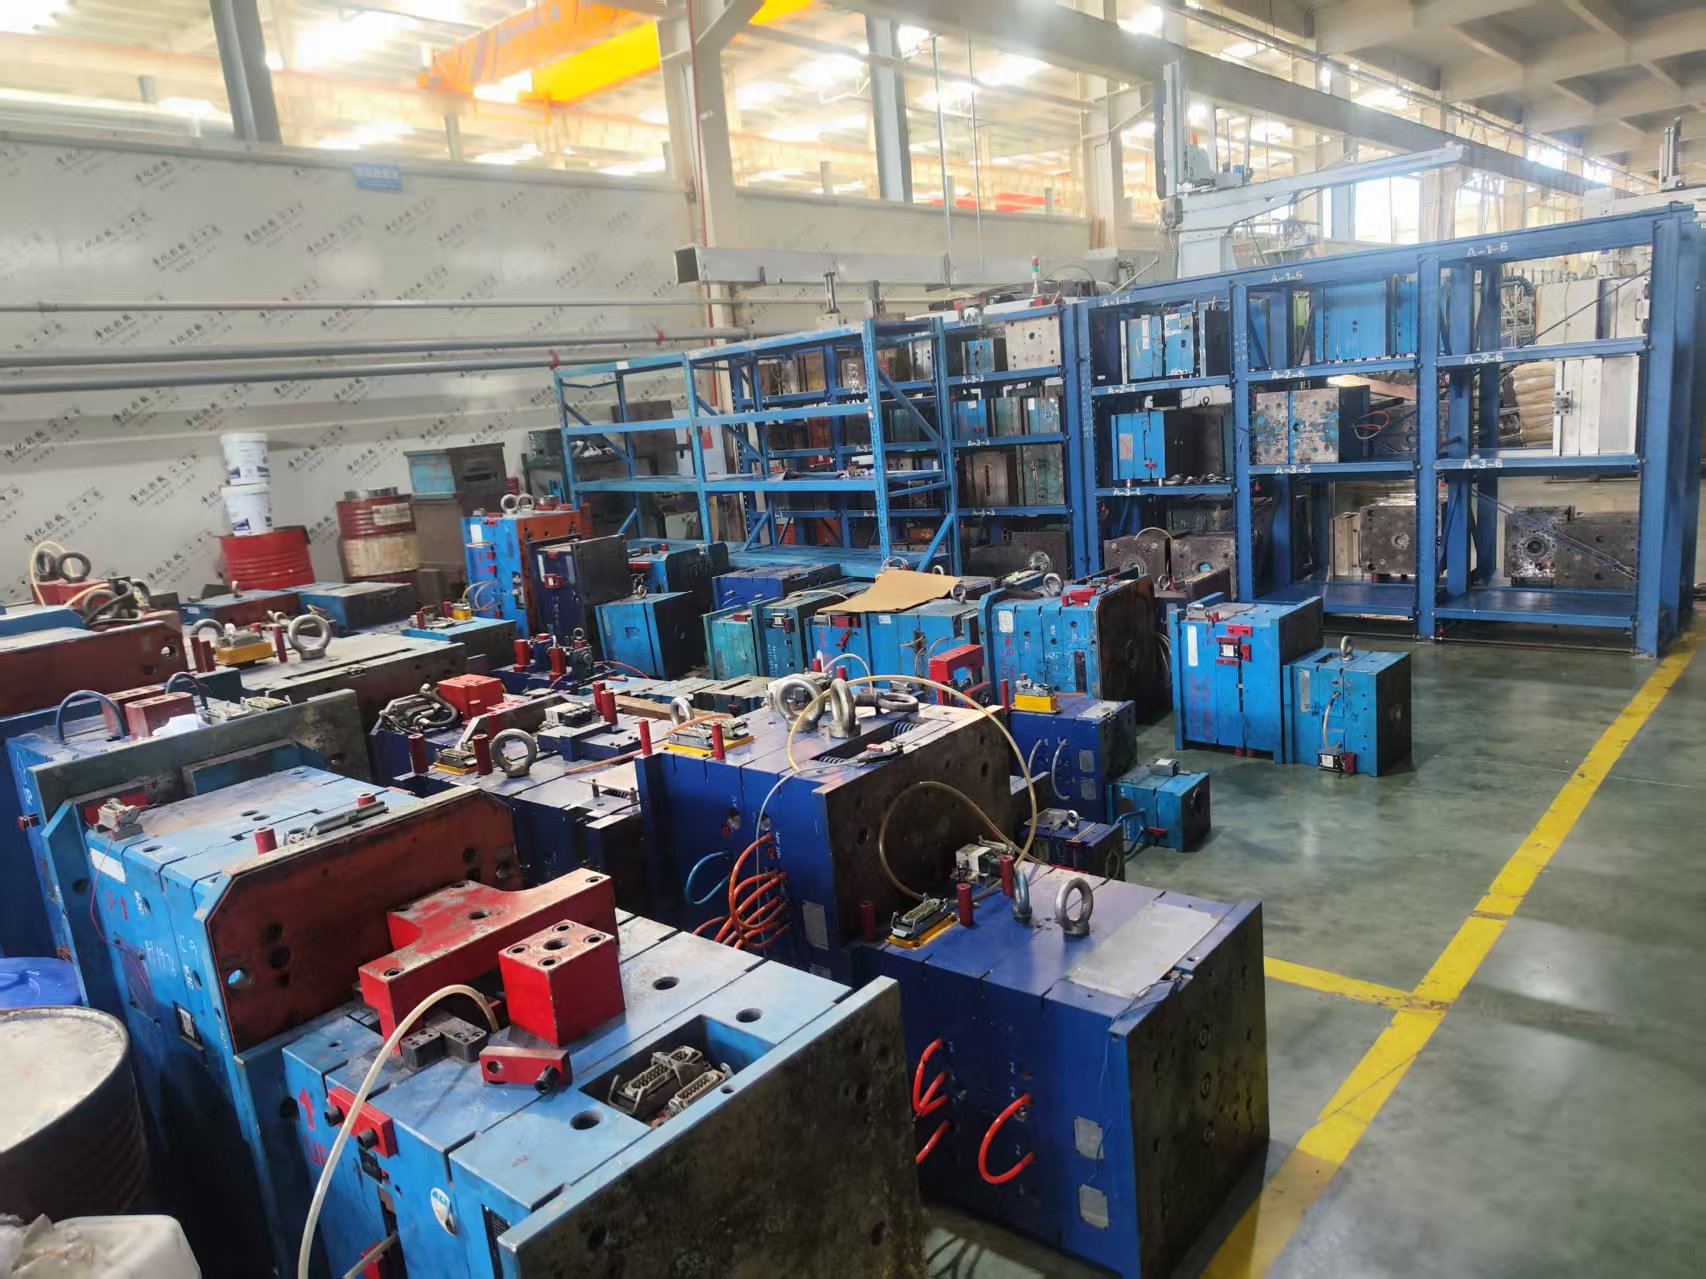
模具与现场管理现场实景

模具与现场管理

模具分类存放、维护与生产现场管理,为连续生产提供基础。

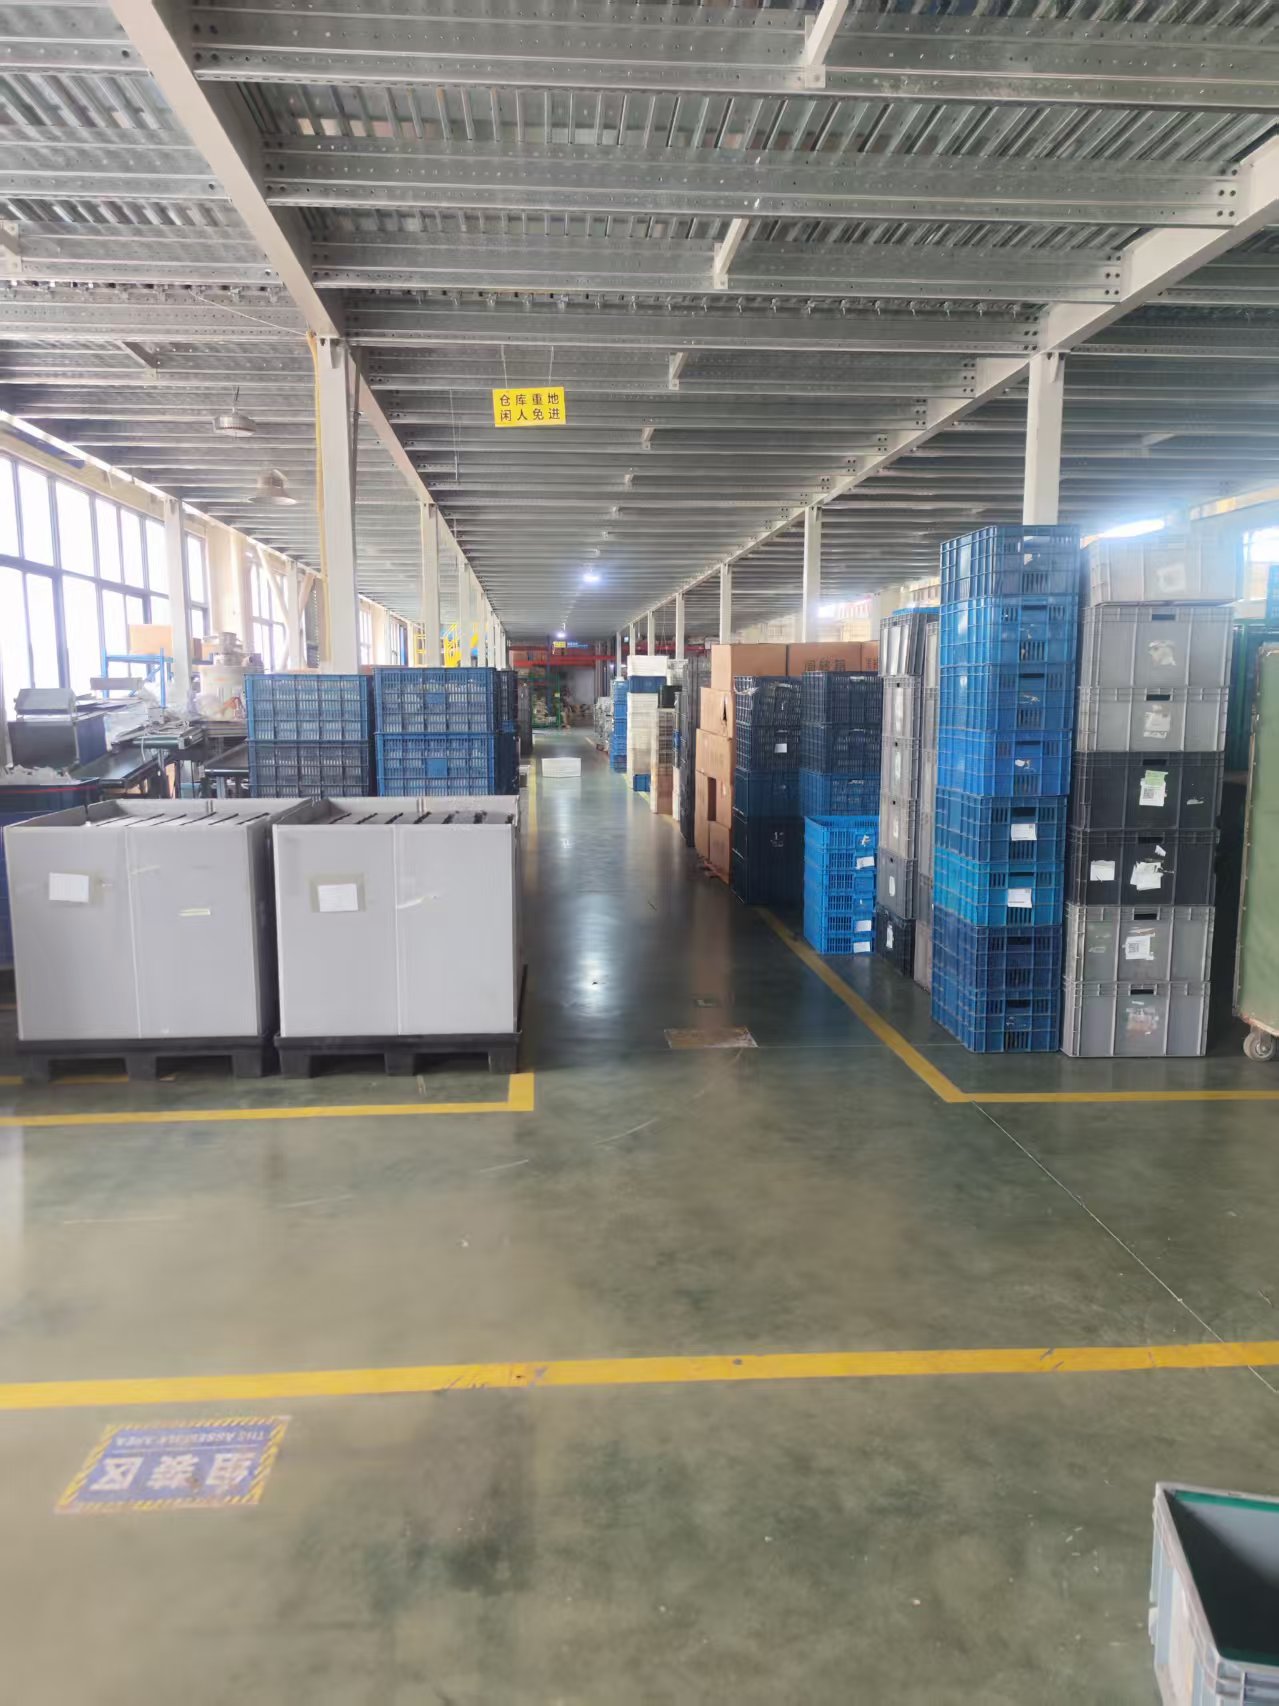
仓储与交付现场实景

仓储与交付

原料、在制品与成品分区管理,配合订单进度和出货追踪。

  1. 01来料与工艺评估
  2. 02注塑成型
  3. 03过程检验
  4. 04装配与后加工
  5. 05成品检验
  6. 06包装交付

FEATURED CASE

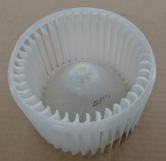
塑料风轮与动平衡检测经验

汽车空调部件塑料风轮类注塑加工案例

多年汽车空调塑料风轮加工经验,通过大量测量、精细修模与反复验证,尽量减小初始不平衡量、端跳和径跳;支持热流道风轮模具开发与应用,减少水口料浪费,并结合模具与工艺优化,改善熔接部位的强度。

风轮一致性控制初始不平衡量 · 端跳 · 径跳
关键尺寸记录支持历史趋势回看
色差管理建立标准样与批次比对

页面所示部分产品为客户委托加工案例,仅用于说明制造与工艺能力;产品设计、商标及相关知识产权归其权利人所有。

QUALITY & INSPECTION

用检测记录支撑质量判断

针对不同塑胶零件的尺寸、外观、颜色、环保和性能要求,配置相应的检测与记录方式。

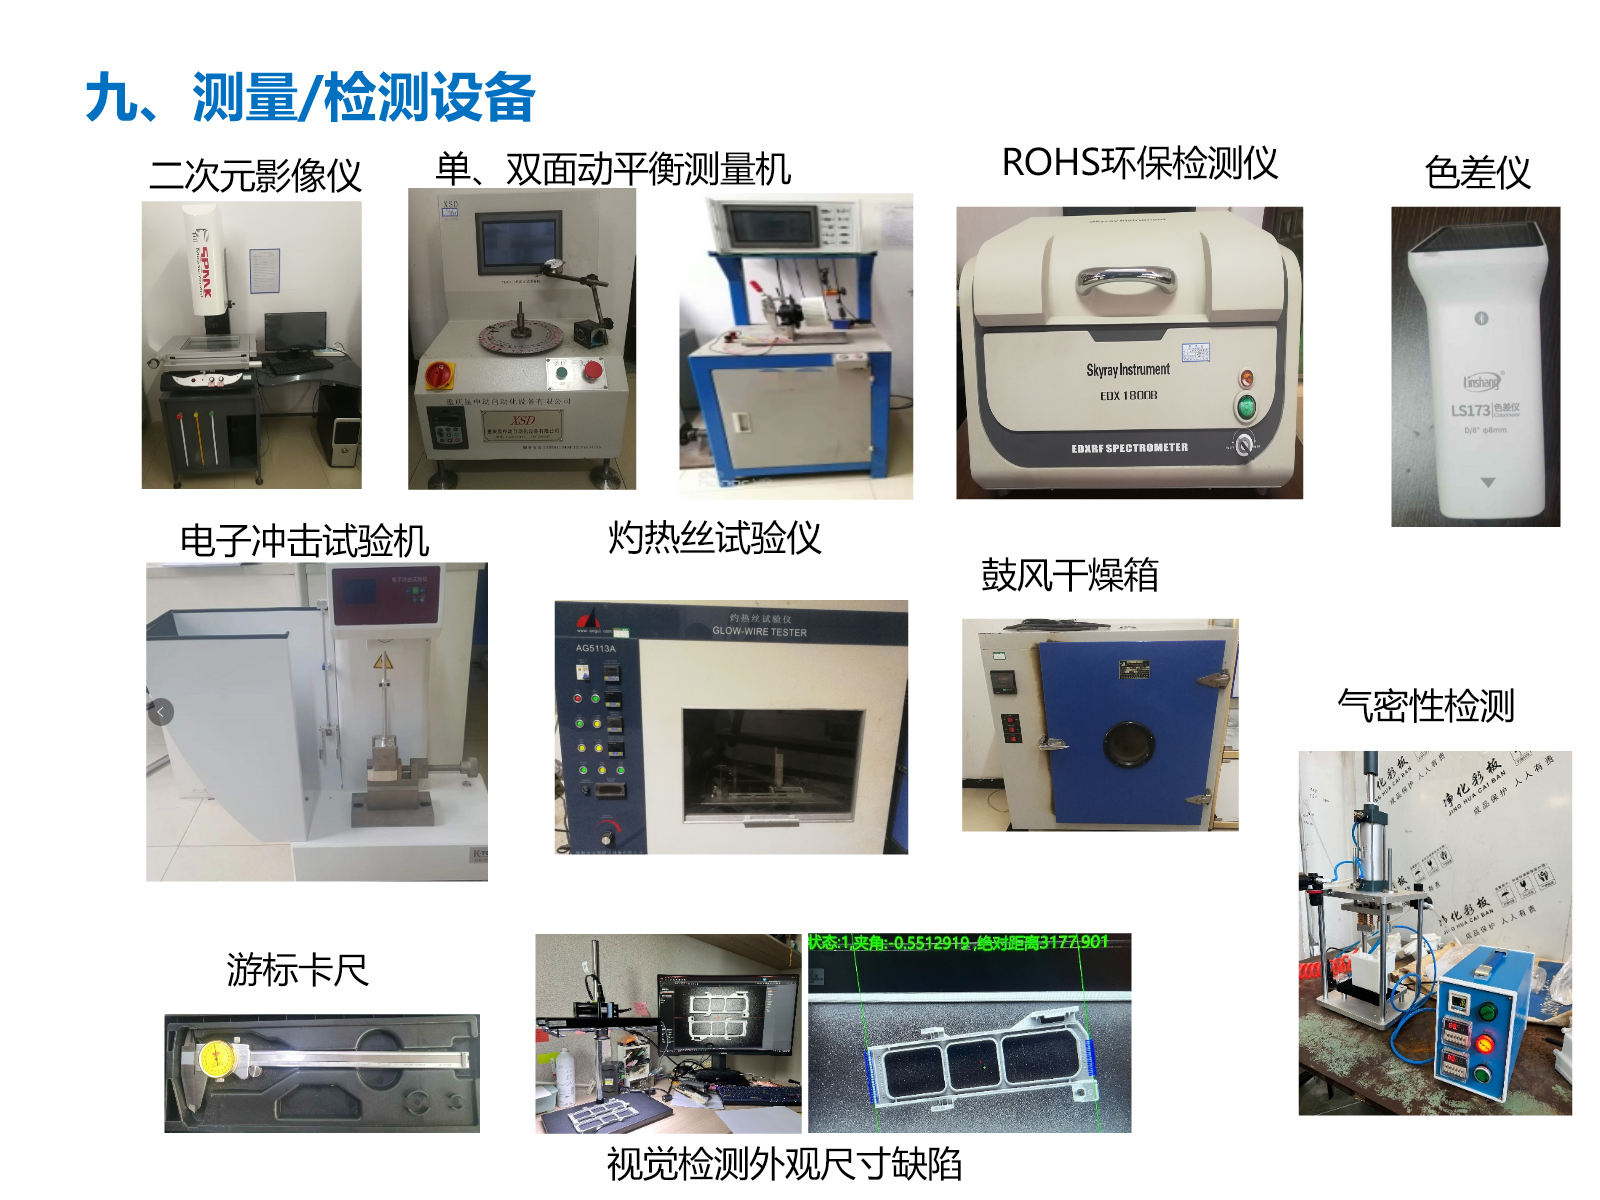
尺寸与外观二次元影像、游标卡尺与视觉检测

旋转件检测单、双面动平衡测量

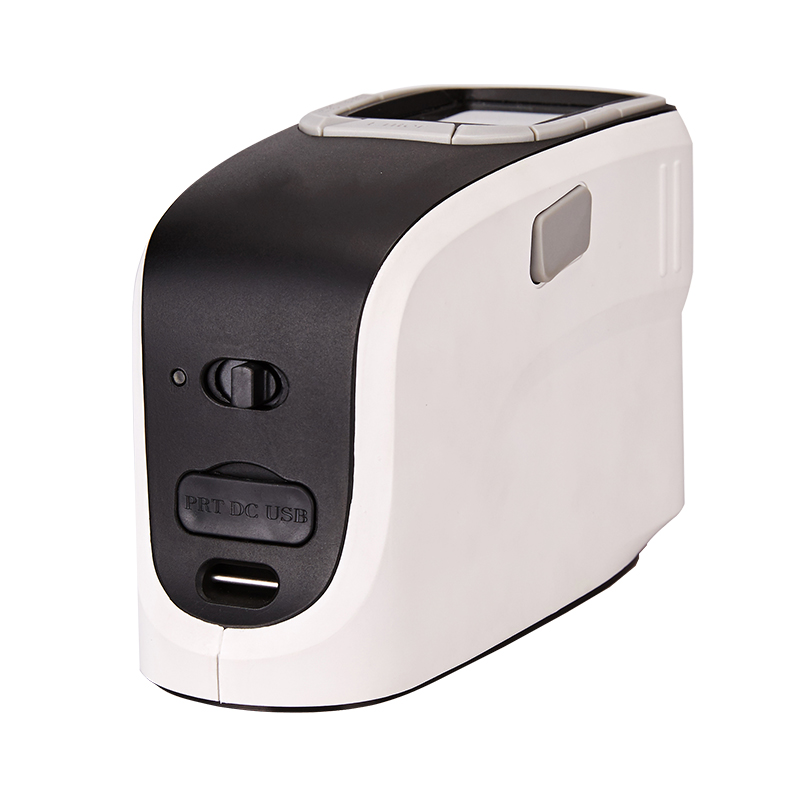
色彩管理彩谱 CS-580 分光测色仪检测与标准样、批次比对

材料与环境ROHS环保检测与鼓风干燥

性能与可靠性冲击、灼热丝与气密性检测

富川测量与检测设备,包括二次元影像仪、动平衡测量机、ROHS检测仪、冲击试验机、灼热丝试验仪、干燥箱和气密性检测设备等
CS-580
彩谱科技 CS-580 便携式分光测色仪
检测设备资料图 · 彩谱 CS-580 便携式分光测色仪;产品图来源:彩谱科技官网

SELF-DEVELOPED SYSTEM

自研注塑工厂管理系统 V2

在已有 ERP 系统基础上,围绕计划与交付、质量管理、物料需求自研功能扩展,优化操作界面,结构化记录检验数据,为及时交付、质量追溯和持续改善提供依据。

PLAN & DELIVERY

计划与交付

计划数、交付数、库存数实时动态查看
计划数12,800
交付数9,600
库存数1,850

把待排产需求、生产进度和库存余量放在同一视图,为及时排产提供数据支持,让交付有条不紊。

能力示意 · 示例数据

QUALITY MANAGEMENT

质量管理

质量资料及时更新,标准与记录随时可查
质量资料 检验标准 巡检记录 历史追溯

从标准文件到现场巡检记录统一管理,按零件、批次和时间回看历史信息,为质量判断提供依据。

能力示意

MATERIAL REQUIREMENT

物料需求

物料需求随时计算,提前识别缺口
动态计算需求量 − 库存量 − 在途量
齐套状态 缺料提醒 采购建议

结合计划需求、现有库存和在途物料动态计算缺口,帮助物料及时齐套,减少等待和临时追料。

能力示意

质量记录与历史追溯

1

来料信息

2

生产批次

3

过程参数

4

检验记录

5

出货追溯

  • 按零件、批次和时间调取历史记录
  • 关键参数自动形成趋势图表
  • 通过可追溯数据辅助异常分析

零件参数历史曲线

关键尺寸A · mm
示例数据

本图仅用于展示系统能力,数据为脱敏示例,不对应任何真实客户或生产批次。

VIDEO & KNOWLEDGE

把制造过程讲清楚,也把技术问题讲明白

通过真实生产与检测演示,把工艺能力转化为客户和搜索系统都能理解、检索的制造知识。

AI视觉缺陷检测识别缺料、烧焦等外观缺陷 · 精简演示

注塑生产现场真实生产视频 · 点击播放

ESTIMATE TOOL

在线初步估价

填写机台、材料、外观、质量、批量与交付条件,实时查看透明计算公式和预估区间。

开始估价

TECHNICAL EXCHANGE

技术交流

产品工艺塑料风轮为什么要做动平衡?

从结构、转速和批量一致性角度,说明动平衡检测在风轮制造中的作用。

质量管理注塑件色差如何建立管理标准?

通过标准样、仪器检测和批次记录,降低颜色波动带来的交付风险。

工艺交流超声波焊接与高频感应焊接(诱导焊)的优缺点

两种工艺都能实现局部连接,但能量进入方式、材料要求和适用结构并不相同。选型前应先确认材料、焊缝、密封要求、外观要求和预计产量。

超声波焊接

适合中小型热塑性注塑件、局部焊线和快速批量装配。

主要优点
  • 节拍快,通常不需要胶水或额外连接耗材
  • 热量集中在结合面,便于自动化与过程监控
  • 焊点整洁,可兼顾密封与结构强度
主要局限
  • 材料相容性和焊线结构要求较高
  • 大型、软质或容易吸振的零件效果受限
  • 参数或工装不当可能产生表面压痕

高频感应焊接(诱导焊)

适合含金属嵌件或专用感应介质,并同时重视气密性和外观完整性的组件。

主要优点
  • 可通过感应介质在接合处定点发热
  • 连续焊缝可兼顾气密要求与外观完整性
  • 功率与时间可控,工件整体受热较少
主要局限
  • 需要可感应加热的金属或专用介质
  • 线圈、工装和接头设计成本通常更高
  • 材料体系和量产稳定性必须通过试样验证

典型应用透明水箱类应用:在材料、感应介质、焊缝结构和工装匹配的前提下,高频感应焊接(诱导焊)更有利于形成连续气密焊缝,并减少正面可见的焊接痕迹。

选型建议:普通中小型热塑性注塑件可优先评估超声波;透明水箱等既有气密要求、又重视外观的产品,可优先评估高频感应方案。最终应通过样件试焊和气密测试确认。

术语说明:塑料行业常说的PVC、TPU薄膜“高频焊接”通常指RF介电焊接,并不等同于高频感应焊接(诱导焊);实际需求需先确认材料和设备原理。
PRELIMINARY ESTIMATE

在线初步估价

先帮助客户判断机台范围和主要成本影响因素,再由工程人员结合图纸、模具、工艺与质量要求确认正式报价。

首版试算规则机台日费率已按富川提供的数据录入;拉杆内距、模板尺寸和移模行程来自公司介绍第13页。320T、800T规格和800T日费率仍待确认,每人人工日成本需补充。

机台与模具初筛
160T 参考档公司设备资料
拉杆内距
470 × 470 mm
模板尺寸
705 × 705 mm
移模行程
430 mm
机台日费率
¥1300 / 23小时

输入尺寸不大于现有设备表记录的拉杆内距和移模行程,仍需结合装模方式、投影面积和注射量复核。

吨位还需结合产品投影面积、注射量、材料流动性和模具结构复核。
材料与成型参数
外观、质量与商务条件

FACTS & ANSWERS

采购方常见问题

用清楚、可核实的文字回答常见采购问题,便于客户、搜索引擎与AI工具准确理解我们的能力边界。

重庆哪里可以承接批量注塑加工?

重庆富川塑胶制品有限公司位于重庆市渝北区石桐四路20号2号楼(自编号2-3),4000㎡生产厂区,配备17台统一海天品牌注塑机(90T至1000T),提供注塑成型、密封焊接、丝印烫金、总成装配与检测一站式服务。

富川能做哪些塑胶件后加工?

可评估超声波焊接、高频感应焊接(诱导焊)、烫金、丝印,配套水密气密工装与检测设备;可完成打螺丝、贴泡棉、涂胶水等总成装配。具体工艺需结合材料、结构、气密性、外观、节拍和模具条件确认。

塑胶件怎样焊接,才能兼顾外观与密封性?

富川配备大型、多组超声波焊接设备,具有丰富的超声波焊接经验。焊接质量取决于材料特性、焊接结构设计、焊接模具设计、设备选型及工艺参数调校。我们结合产品的外观、强度和密封要求,评估焊接方案,通过打样与工艺验证确定适合批量生产的条件。对于扫地机水箱等密封要求较高的腔体件,在材料和结构适配的条件下,可采用高频感应焊接(诱导焊),兼顾焊缝密封性与外观质量。焊接后的密封检测同样关键:富川配套水密、气密工装与检测设备,可按项目要求开展焊后检测与记录,验证成品的密封性能。

富川有哪些检测设备?能做灼热丝测试吗?

配备彩谱CS-580分光测色仪、动平衡检测仪、灼热丝检测仪及水密气密工装与检测设备,支持尺寸、外观、色差、动平衡、灼热丝、ROHS、冲击、水密气密等检测与记录,可按家电、汽车件标准执行验证。

塑料风轮怎样控制初始不平衡量、端跳和径跳?

富川具有多年汽车空调塑料风轮加工经验,通过大量测量分析不平衡量、端跳和径跳的变化规律,据此精细优化模具,并配合稳定的注塑工艺。经过反复测量、修模与验证,尽量减小初始不平衡量、端跳和径跳,提高批量产品的一致性,减少后期配重校正的工作量。

塑料风轮怎样减少水口料浪费,同时兼顾产品强度?

部分塑料风轮采用多点进胶,以改善充填平衡、减少初始不平衡量,但传统冷流道模具会产生较多水口料。对于熔接痕位于关键部位、强度要求较高的风轮,水口料往往无法直接回用于该产品,造成材料浪费。富川经过多年摸索,已具备热流道风轮模具的开发与应用经验,可大幅减少水口料的产生,并结合模具与成型工艺优化,改善熔接部位的强度,提高材料利用率。

塑料件为什么会变形?怎样兼顾外形与装配要求?

塑料件变形与材料收缩、壁厚分布、加强筋结构、进胶位置、模具冷却及脱模受力等因素有关,需要结合实际情况综合分析。控制时应从变形位置和装配要求入手,优化模具及充填、保压、冷却、顶出等工艺条件,再通过放置后的测量与装配验证,确认改善效果。既要关注产品外形,也要关注批量生产中的稳定性。

塑料件怎样控制色差,保持不同生产批次的颜色一致?

色差控制首先要明确标准样和验收要求,再关注原料批次、色母配比、混料均匀性及成型条件,减少生产过程中的颜色波动。富川配备彩谱 CS-580 分光测色仪,通过仪器测量与外观比对,开展标准样和生产批次之间的颜色比较。在统一的测量条件下记录变化,为配色调整、工艺优化和批次质量判断提供依据。

塑料件怎样控制尺寸,让批量产品保持稳定装配?

尺寸控制需要先明确关键配合尺寸、公差和测量基准,再结合材料收缩、模具精度及成型工艺进行优化。富川可对关键尺寸进行测量与记录,结合历史数据分析波动原因,通过试模与工艺验证确定稳定的生产条件。对于装配要求较高的产品,同时关注单件尺寸和实际装配效果,提高批量产品的一致性。

塑料件上的黑点和杂质怎样控制?

黑点、杂质可能来自原料污染、换料残留、料筒及热流道积料、设备磨损,也可能由材料受热降解产生。控制这类缺陷,首先要辨别来源,再有针对性地改善。从原料储存与输送清洁、换料清机、设备维护,以及加工温度和材料停留时间等环节入手,配合明确的外观验收标准,将过程预防与成品检验结合起来,减少黑点、杂质和批次波动。

注塑厂的管理系统,怎样保障质量稳定、交付及时和可追溯性?

管理系统的价值,不仅在于有没有,更在于能否熟练运用,并针对实际生产中的不足持续完善。富川在已有 ERP 系统基础上,围绕质量与交付自研功能扩展,优化操作界面。通过计划、生产进度与交付信息的协同,为及时交付提供支持;通过设定产品检验标准、结构化记录检验数据,提高质量信息的可追溯性,让历史记录可查询、质量变化可分析,为异常排查和持续改善提供依据。

塑料件批量烫金,怎样减少位置偏差、保持图案清晰一致?

烫金效果需要产品定位、烫金模具、烫金材料和工艺参数相互配合。定位不稳或工艺条件波动,容易影响图案位置、边缘清晰度和转印完整性。富川配备伺服烫金设备,结合产品定位工装与工艺调校,提高加工动作的重复一致性,并通过打样及批量检验,确认图案位置、外观和附着效果,满足产品的装饰要求。

自动化工装一定要追求全自动吗?

自动化工装的价值,在于稳定、高效地解决生产问题。设计时应优先用简单可靠的机构完成重复性高、容易标准化的作业;对于自动化实现困难、稳定性不足或投入过高的环节,可以保留人工操作,让人与设备各自发挥优势。富川可结合实际工序自研自动化及辅助工装。有时一个简单的定位、夹持或装配工装,就能明显减少操作步骤、提高效率和一致性。我们重视效率、成本、稳定性及维护便利性的综合平衡,避免为了少量效率提升,增加过多投入和故障风险。

AI 视觉识别怎样应用于塑料件质量检测?

AI 视觉识别可以通过合格品和不合格品的样本图片,学习产品外观与缺陷特征,减少逐项编写检测规则的工作,让外观缺陷检测更容易落地。采用海康威视视觉识别系统,结合实际产品收集样本、训练并验证识别效果,可用于缺料、烧焦等外观缺陷的检测,减少重复目检的工作量,提高批量检测的一致性。

注塑加工厂应该靠什么赢得长期合作?

注塑加工需要承担厂房、设备、能源、人工和管理等成本。没有效率提升作为支撑,单纯压低价格,容易挤压人员、质量控制和服务投入,最终增加返工与延期风险。富川认为,注塑加工厂长久发展的根本,是做得更专业:能解决客户难以解决的工艺问题,提高良品率,减少材料浪费和重复加工,以稳定的质量、及时的交付赢得信任。通过技术和管理进步降低成本,才能为客户创造持续的价值,也让企业具备持续改善和服务客户的能力。

能承接高难度、难量产的注塑件吗?

技术团队深耕注塑行业,擅长攻坚高难度注塑件,同行难以调试、无法量产的复杂产品可先打样评估,我们有信心落地量产。

富川做过哪些家电配套?

长期配套海尔等家电品牌外观塑件,擅长色差、变形度控制,可生产扫地机水箱等高密封腔体件。

怎样获得注塑产品初步报价?

可填写机台吨位、材料单价、产品重量、周期、模穴数、合格率、每日人工、批量、外观、质量、包装、送货和付款条件。网站会分开显示材料费、含机台与人工的加工费、包装运输及其占比,最终正式报价以工程评审为准。

怎样联系富川并导航到工厂?

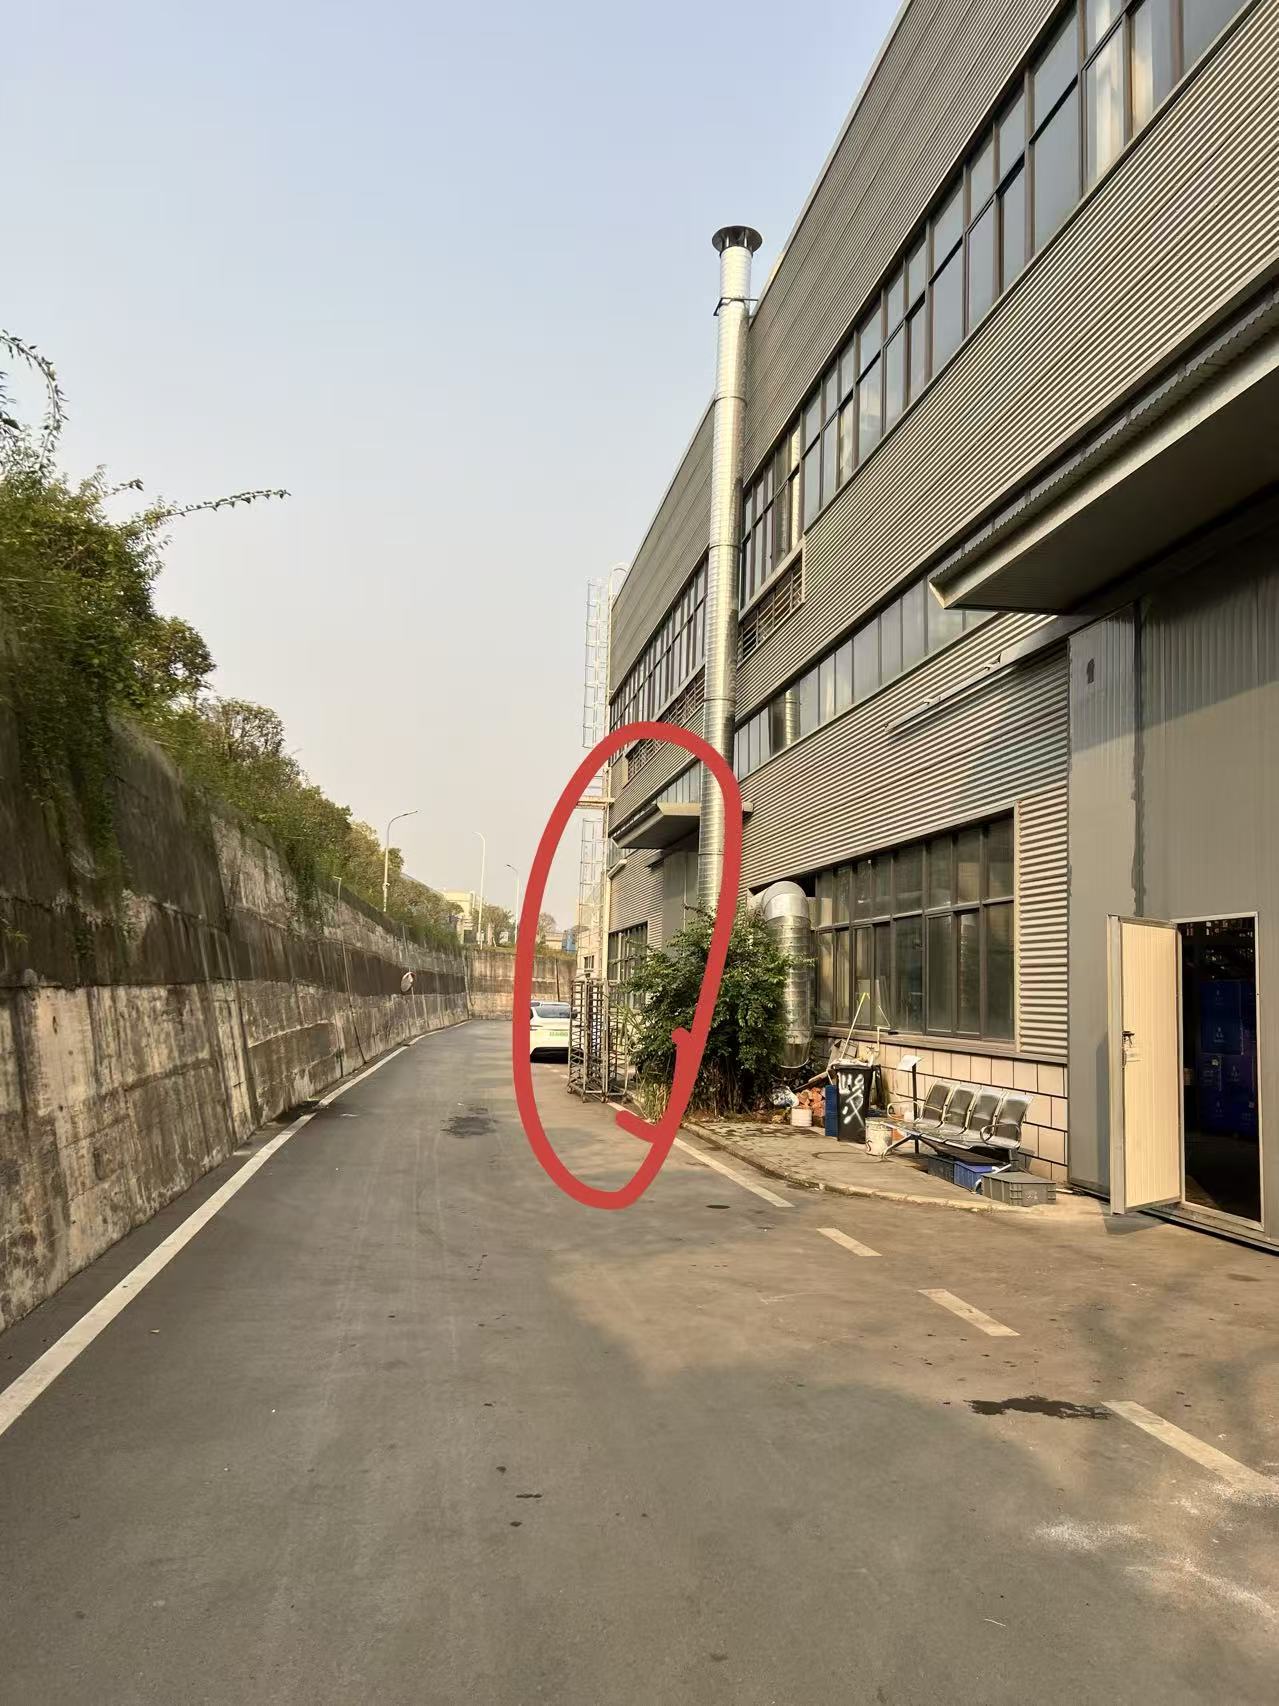
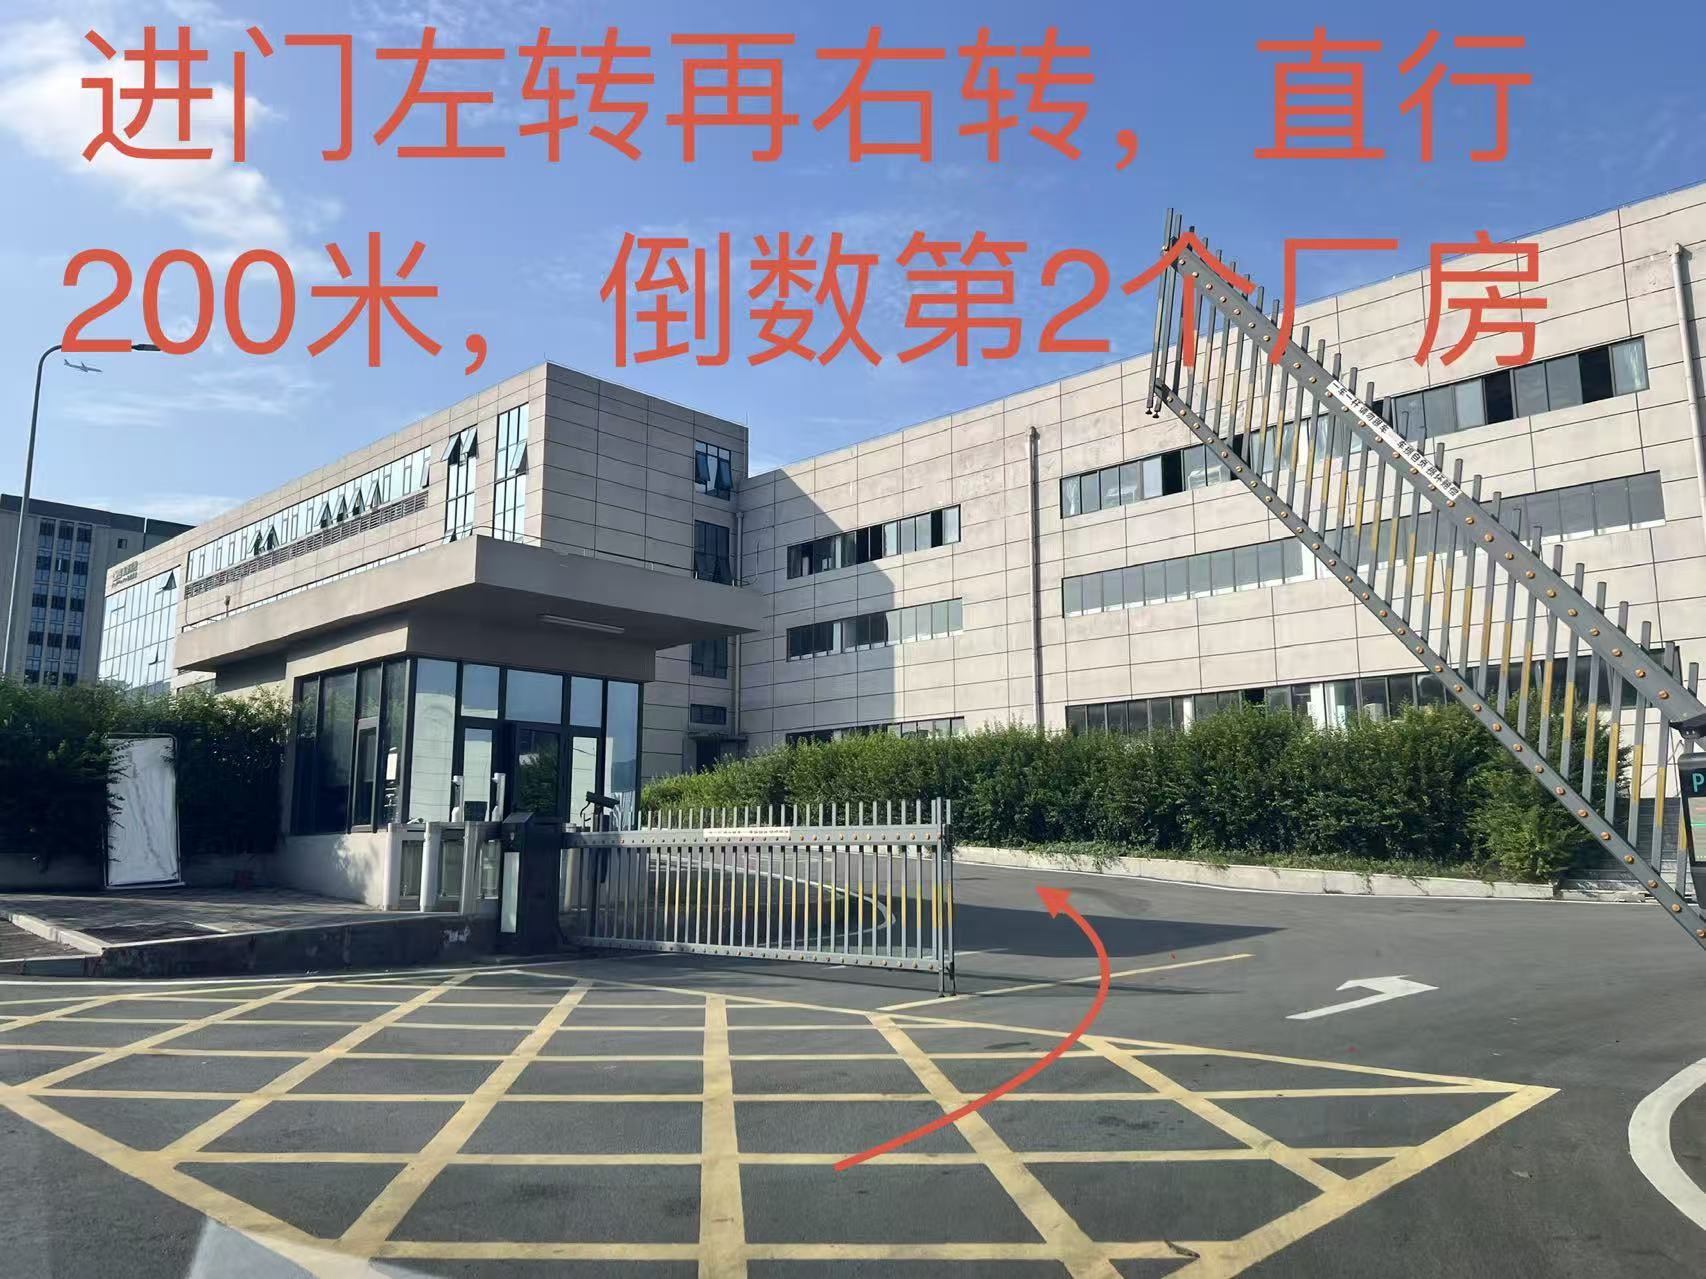
联系人为汤先生,电话18696791000,邮箱19199869@qq.com。高德地图搜索“富川塑胶”,进入“莱斯科技”园区大门后左转再右转,直行约200米,到道路右侧倒数第2个厂房。

富川的质量体系与认证计划是什么?

公司持有ISO 9001质量体系,拟推进 IATF16949认证,可输出PPAP、PFMEA等技术文件。

CONTACT

有批量制造需求?
先把产品情况发给我们。

建议准备产品图片或图纸、材料、尺寸、预估数量、质量要求和期望交期,便于进行初步工艺评估。

ARRIVAL GUIDE

导航到“富川塑胶”后的进厂路线

进入“莱斯科技”园区大门后左转,再右转;沿园区道路直行约200米,到道路右侧倒数第2个厂房。

  1. 莱斯科技园区入口,进入大门后左转再右转的路线示意
    01进门后左转,再右转从园区入口进入,按图示沿内部道路行驶。
  2. 园区内部道路直行约200米,到倒数第2个厂房的路线示意
    02直行约200米重庆富川位于道路右侧倒数第2个厂房。
电话咨询 邮件询价